


浙理联AI+SOP 操作行为分析亮相第二十七届余姚塑博会
浙理联AI+SOP 操作行为分析亮相第二十七届余姚塑博会
从“机器有没有跑”到“人有没有按标准做”
2026年11月3日至6日,2026中国(余姚)国际塑料博览会暨第二十七届中国塑料博览会在余姚中塑国际会展中心举行。本届塑博会以“创新赋能产业,绿色引领行业”为主题,启用8个展馆、4.2万平方米展览面积、2000个标准展位,500多家企业集中亮相。浙理联在现场展示了注塑MES与AI+SOP操作行为分析的联合方案,回应一个MES尚未充分覆盖的问题:设备数据之外,人的操作动作能不能也变成可追溯、可管理的数据。
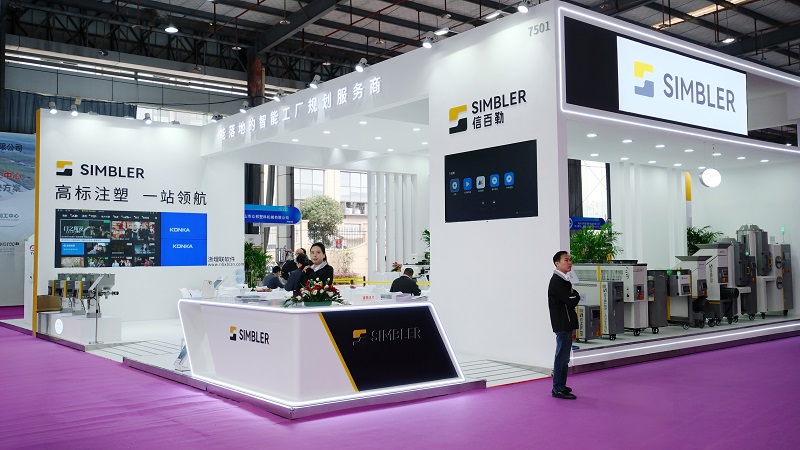
现场观察:行业正在换一个问法
三年前,我们接触的注塑厂老板问得最多的是:“系统能不能连我的机器?能不能自动出产量?”
今年,问得更多的是另一句:“我这套系统已经能看见产量了,但产量背后的人,能不能也看得见?”
这是浙理联在展位交流中得到的一个直观印象,样本有限,指向却很清楚:注塑行业的数字化正在经历第二次跃迁。
第一次跃迁,是把机器连上网。设备开没开、跑了多少模、良品率多少,从口头汇报变成实时数据。这件事行业已经做了七八年,在不少工厂基本跑通。
第二次跃迁,是把“人怎么操作”也变成数据。同一台机、同一套工艺、同一批料,换个人做,良品率就是不一样——这件事至今仍然是黑箱。
浙理联这次带去的两套方案,正好对应这两次跃迁:注塑MES负责让机器说话,AI SOP操作行为分析负责让动作说话。
MES打底:车间先要“看得见”
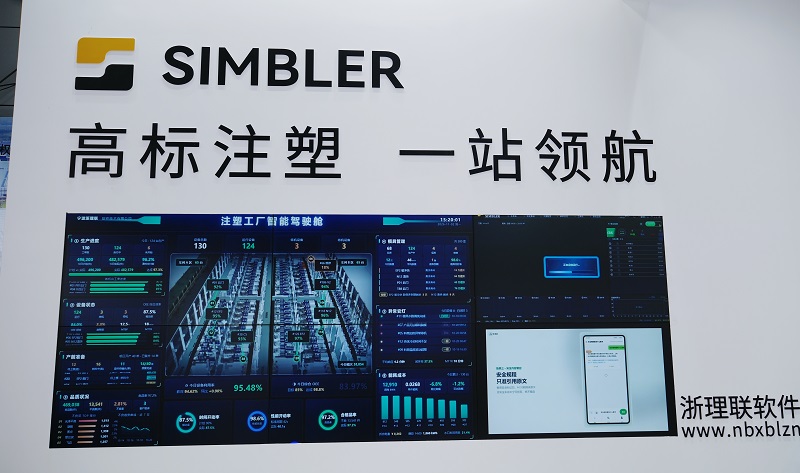
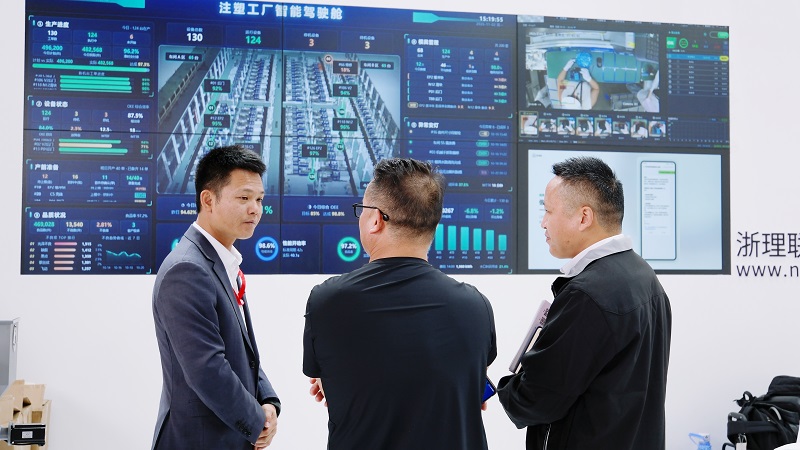
要让AI有东西可分析,前提是现场已有稳定的数据底座。这也是浙理联注塑MES近几年在多家注塑工厂持续落地的部分。展会现场,通过一块大屏完整演示了一条产线从接单到入库的全过程。
设备层:机台联网后,开机、停机、空转、待料、调机等状态实时采集;OEE自动拆解为时间开动率、性能开动率与良品率,哪一段在漏水,一眼看得见。
计划层:排产派工时,系统根据模具状态、机台能力与当前负荷,自动带出建议机台与预计完成时间。
执行层:工单与机联网绑定,进度实时回溯;做多、做少、超期,系统提前预警。
质量层:首检、巡检、末检无纸化录入,数据超出工艺窗口自动预警,并能按机台、模具、班次、原料批次任意切片。
追溯层:每箱成品绑定“人机料法环测”全维数据,扫一个箱码即可调出这批产品的完整档案,同批可疑品一并锁定。
这五层做完,车间里的大部分判断从“凭经验”变成“凭数据”。但还有一层,数据看不到。
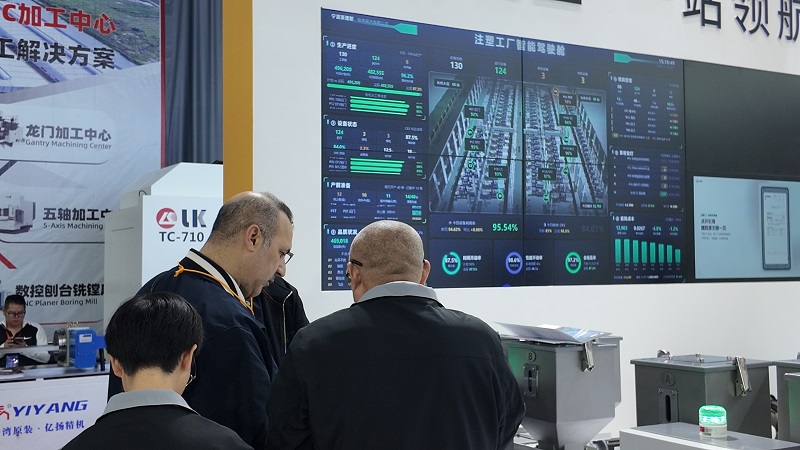
AI+SOP行为分析:把“动作”变成可核查的数据
注塑车间的质量问题,很多不在机器上,而在动作上。比如该装的4个定位销只装了3个;调机时凭手感改了参数没录进系统;首检没按“外观—尺寸”的顺序做,缺陷被漏判。这些问题只发生在人的动作里,MES采不到。
浙理联的AI SOP操作行为分析,用工业相机与视觉算法把这类动作转成数据,核心能力落在三处:
1.工序时序合规检测:比对实际操作与预设SOP步骤,跳步、倒序、漏做都会即时告警。
2.手部区域与轨迹识别:识别手部进入模具分型面等危险区域的动作,即时告警并推送班组长;需要与设备暂停动作联锁的,按工厂安全规范单独配置。
3.关键动作到位判定:不只看“做没做”,还看“做没做到位”,例如镶件是否放平、压板是否按顺序压紧。
与MES深度打通,是这个方案与其他视觉应用最大的差别。多数视觉方案止步于告警,录像回看之后就结束;在这里,告警会回流MES,落到具体工单、批次与人员技能档案,成为下一次排产和培训的参考——告警不再是一段事后翻找的录像,而是进入了生产管理闭环。
注:上述识别能力基于工程实践,实际精度受工位光照、遮挡、机位布局与SOP颗粒度影响,以现场部署评估为准;涉及人员操作数据的采集与使用,应按企业管理制度与个人信息保护相关要求授权进行。
一个换模场景,看清两套系统怎么配合
以注塑厂最典型、也最容易出问题的换模为例。
换模开始:MES触发任务,自动带出目标机台与标准工时;AI SOP识别动作起点,启动步骤核验。
拆旧与装新模:MES记录下机、上机时间;AI SOP核验定位销数量与压板紧固顺序。
参数确认:MES比对当前参数与工艺卡;AI SOP核验调机动作及人工改参行为。
首件检验:MES录入数据判定放行;AI SOP核验首检是否按SOP顺序执行。
换模结束:MES统计总时长并对比标准工时;AI SOP输出动作合规报告。
结果不再只是“这次换模花了47分钟”这样一个数字,而是能拆成:机台动作31分钟、等待9分钟、返工重装7分钟;而返工重装的原因,是第3步漏查了定位销。这才是可改善的数据。(上述时长为示例数据,仅用于说明拆解方式。)
为什么是浙理联做这件事
注塑车间既不是标准装配线,也不是纯流程工业,而是“设备强相关、人工强介入”的混合场景。做这件事需要三个前提。
懂工艺,才能定义标准。“取件到位”“模具压紧”这类判定,通用模型学不会,标准必须由懂注塑的人来写。浙理联核心团队在注塑生产管理与软件服务领域积累超过十五年,并作为主要起草单位参与了《注塑行业数字化工厂信息管理平台建设规范》团体标准的制定。
深度集成,才产生价值。行为识别必须与工单、批次、机台绑定。浙理联本身具备成熟的注塑MES,AI是长在MES上的模块,而不是独立外挂。
陪跑落地,才贴近现实。每家工厂的SOP不同、机位不同,浙理联提供一对一落地服务,从工位选点、相机安装到阈值调优,贴合工厂的实际流程。
展会现场:三个可以上手看的演示
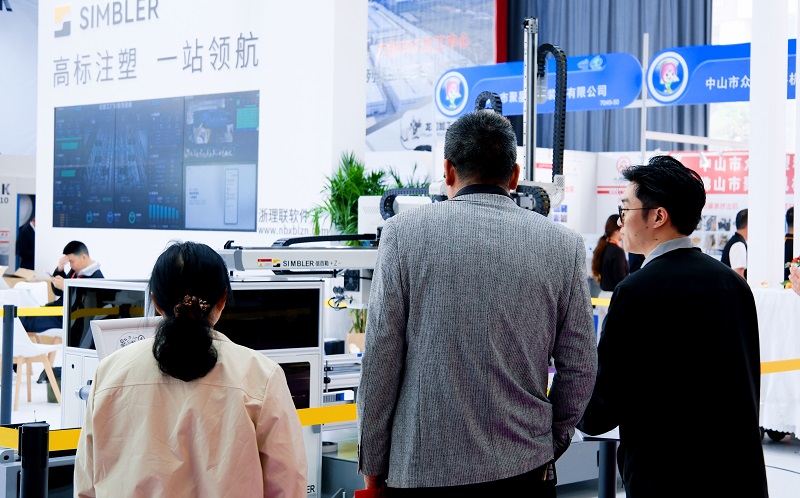
本届塑博会期间(11月3日至6日),浙理联展位设置了三个可以上手体验的演示。
1.看板实机演示:用脱敏后的真实产线数据,走一遍从排产到追溯的完整链路。
2.AI动作识别演示:现场做标准动作与违规动作,看系统如何实时判定并告警。
3.合规报告样例:查阅一份换模动作分析报告,看时间损耗究竟花在哪一步。
如果你已有MES,却仍觉得“数据看到了,问题还在”,欢迎联系浙理联,把这套演示搬到自己的车间做一次现场评估。
大多数工厂不是不知道该怎么做,而是不知道有没有做到。SOP贴在机台边,培训也做过,但赶货换人时做到了几分,没人说得清。MES解决了“机器有没有跑”,AI SOP解决的是“人有没有按标准做”。两件事合在一起,车间才算真正透明。
浙理联用数据讲话,用数据管理。